收藏级手办 PVC 注塑成型:技术指南
PVC 手办如何通过注塑工艺生产?
PVC 注塑是量产收藏手办(动漫雕像、角色人偶、零售玩具)最主流的生产工艺。和滚塑不同,注塑是在密闭钢模型腔内高压注入熔融 PVC,做出实心部件,细节锐利清晰,滚塑工艺很难达到同等效果。
车间生产流程:PVC 颗粒送入加热料筒,温度控制在 180–220℃。往复螺杆推送熔融塑胶,以最高 1500 吨锁模压力注入模具型腔。塑胶填满模具每一处缝隙,还原细腻纹理、利落棱角与复杂表面细节。模具冷却 15–45 秒后开模,顶出实心手办胚件。
一套模具单日可循环生产 2000–5000 模次。这也是大批量、高一致性、高细节手办优先选用注塑工艺的原因。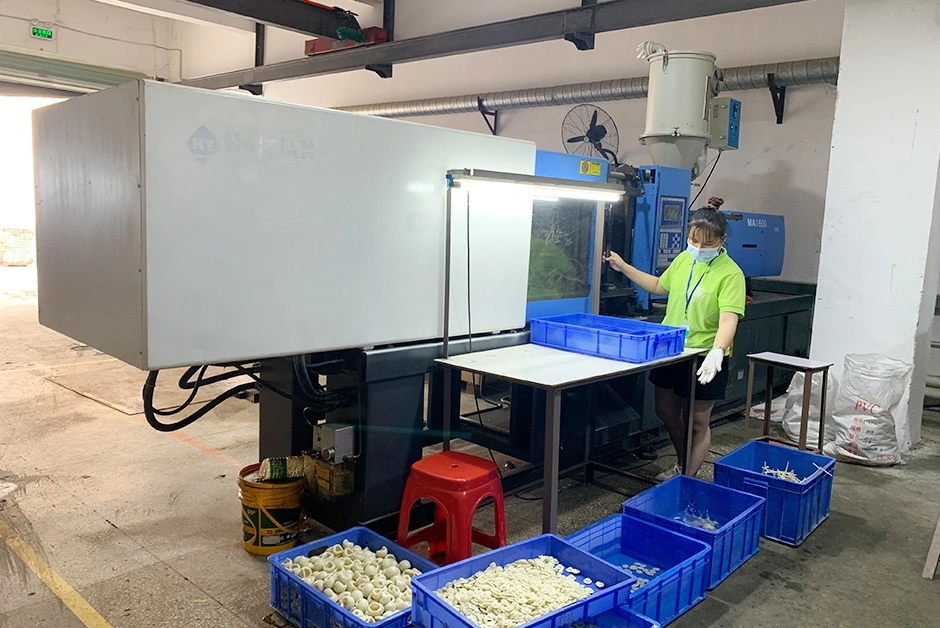
注塑流程简述:钢模锁紧闭合,熔融 PVC 充填满型腔,冷却定型后顶出实心手办。
PVC 注塑成型完整步骤
第一步:原料准备
PVC 颗粒先烘干,再送入注塑机料斗。原料选型根据手办需求决定:硬 PVC 适合硬质、高细节手办;增塑软 PVC 用于需要轻微弯折的部位。颗粒在料筒内加热至 180–220℃,熔化成可流动状态。
控温至关重要。PVC 温度超过 230℃会热分解,释放氯化氢气体;所以现代注塑机采用分段温控,搭配排风系统规避该风险。
第二步:射胶与保压
往复螺杆高速推动熔融 PVC,经由浇口(模具上的小进料口)注入型腔。锁模力根据产品大小和复杂程度调整,区间 800–1500 吨。型腔填满后,设备持续保压 2–5 秒,压实材料,防止成品缩水。
第三步:冷却与顶出
模具内部水路循环通水或导热油带走热量。冷却时长取决于壁厚:薄壁件约 15 秒冷却完成,厚实部位需要 35–45 秒。部件冷却到具备足够强度后,模具打开,顶针将手办推出,随即进入下一轮循环。
第四步:修边、喷油、组装
刚顶出的胚件带有浇口痕迹,分型线位置还可能产生披锋(多余薄胶边),工人先修剪清理瑕疵,再转入涂装工序。大面积底色用掩膜板喷枪喷涂,细小细节手工彩绘。多分体手办在涂装完成后进行组装 —— 头部卡入身体、配件装配到位。
PVC 注塑 VS 滚塑搪胶:怎么选?
| 对比项目 | PVC 注塑成型 | 滚塑搪胶 |
|---|---|---|
| 内部结构 | 实心 | 空心 |
| 细节表现 | 优秀,棱角锐利、纹理精细 | 较好,边缘偏圆润柔和 |
| 单周期时长 | 15–45 秒 | 3–8 分钟 |
| 单套模具日产能 | 2000–5000 模次 | 20–50 模次 |
| 模具成本 | 3000–15000 美元 | 2000–8000 美元 |
| 适合订单量 | 1000–100000 件及以上 | 300–2000 件 |
| 适用产品 | 动漫手办、零售收藏款 | 设计师艺术潮玩、Sofubi 软胶 |
选型核心看订单数量与细节要求:5000 件以上、要求细节锐利统一,注塑是更合适的方案;300–500 件小批量、追求手工质感艺术潮玩,滚塑搪胶性价比更高。
收藏手办常用 PVC 材质说明
手办生产主流两种 PVC 配方:
- 硬 PVC(无增塑 PVC):邵氏 D 硬度 60–80。绝大多数动漫手办、收藏雕像标准用料,质地坚硬、细节还原好、尺寸稳定性强。
- 软 PVC(增塑 PVC):邵氏 A 硬度 70–90。配方内含 20%–40% 增塑剂,用于需要柔韧属性的位置,比如可动关节、可捏软胶部件。
部分厂商会把 PVC 和 ABS 共混改性,提升抗摔性能。PVC+ABS 混合料韧性更强,同时不损失表面细节,广泛用于定制可动人偶和容易跌落的玩具。
PVC 注塑模具费用参考
注塑模具要承受最高 1500 吨锁模压力、持续大批量循环生产,造价高于滚塑模具。
| 模具复杂度 | 价格区间 | 典型用途 |
|---|---|---|
| 简易款(两板模,2 穴) | 3000–5000 美元 | 小配件、底座 |
| 中等款(4–6 分体,多穴模) | 5000–10000 美元 | 常规收藏手办 |
| 复杂款(8 个以上分体、热流道) | 10000–15000 美元 | 高细节动漫雕像、高端手办 |
模具交期 30–45 天。模具采用淬火钢材(常用 P20、H13)CNC 加工,型腔内壁抛光至镜面,集成冷却水路、顶针机构与浇口进料系统。
需要定制 PVC 收藏手办吗? 我们深圳工厂同时承接注塑和滚塑搪胶生产。发送你的 3D 模型或者概念图,我们会根据你的设计、订单量和预算,给你推荐最合适的工艺方案。
获取免费报价 WhatsApp:+86 135 4412 7654 邮箱:info@demengtoy.com
快速导航
联系我们

关注我们

