动漫手办是如何制作的?
德蒙玩具是一家动漫手办生产厂商,拥有十余年定制人偶生产经验,专注制作高度还原的动漫角色比例模型。定制手办的制作并不简单,一款精致的人偶需要经过繁杂工序,投入大量人力,才能呈现出完美成品。以下为德蒙玩具动漫手办的生产流程(以 PVC 涂装完成品为例),如有描述不准确之处,欢迎指正。
手办生产主要分为四大阶段:原型开发、开模、涂装组装、包装运输。其中原型开发耗时最长,也是最关键的环节,原型品质直接决定成品效果。原型制作完成后得到灰模,也就是大家常说的 GK(Garage Kit),在各类动漫展上都能见到。
一、原型开发
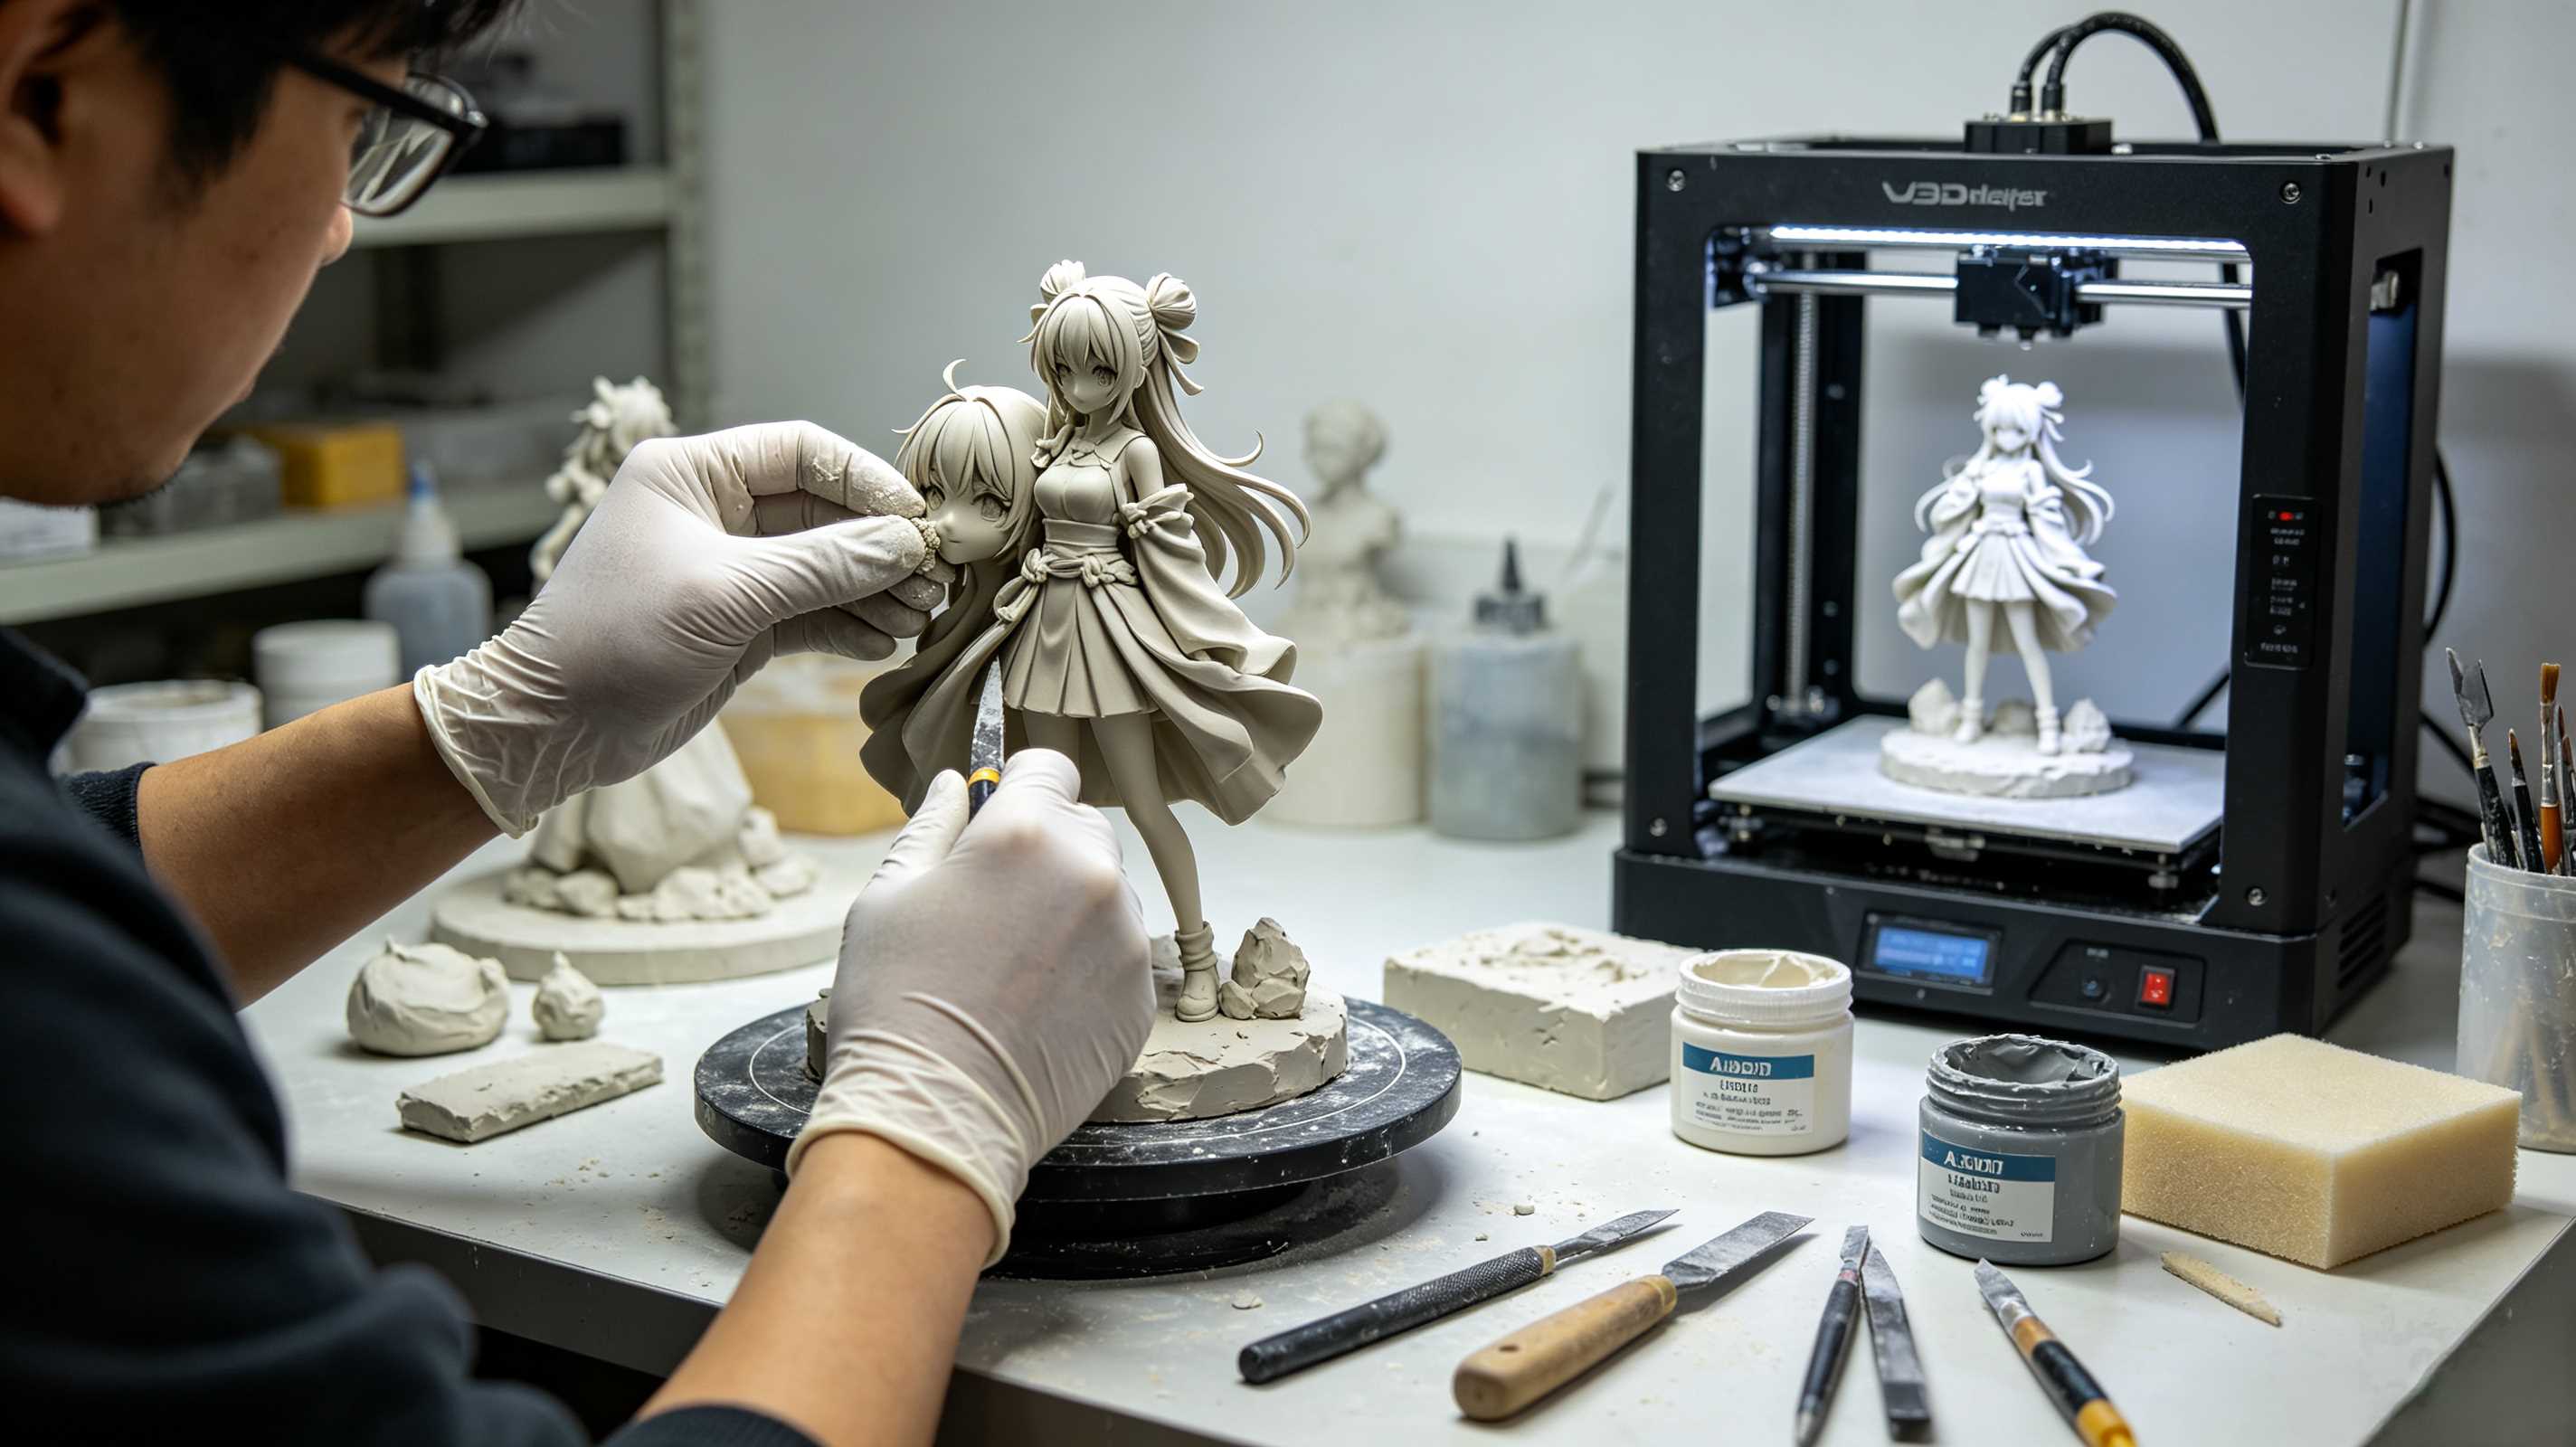
在 3D 打印技术普及之前,原型全部由原型师手工雕刻。原型师参考角色设定,使用雕刻黏土、AB 补土、原子灰、超轻黏土等材料,将二维动漫角色转化为三维实体模型,本质就是手工雕琢微型人偶。原型师先搭建角色整体轮廓与身形,再精细刻画面部表情、动作姿态、衣装等细节。这个阶段必须保证人偶身体比例协调,抓住角色神韵;一旦这点缺失,手办就失去吸引力,难以打动爱好者。
随着 3D 打印技术发展,这套流程得到简化。现在 3D 建模师使用建模软件搭建动漫角色数字模型,再通过 3D 打印机输出实体原型。
原型初版完成后,会经过多轮打磨、清理、上底漆与修补工序。通常会喷涂灰色底漆,方便暴露微小缺陷并修正,这就是灰模。最后将一体原型拆分成多个零件,方便后续量产。
二、开模
以 PVC 手办为例(其他材质工艺流程相近),原型开发完成后,依据拆分好的原型零件制作模具。模具是量产的基础,只靠手工雕刻无法满足市场需求,成本也会极高。
手办模具主要分为两种:PVC 模具成本低,但使用寿命短;钢模造价高昂,却可以反复使用。开模过程会对原型造成不可逆损伤,模具制作完成后原型基本无法再使用,因此模具选型十分关键。PVC 模具在每次浇注时都会产生损耗,大约只能使用 10 次,一套原型仅能产出约 10 件 PVC 成品。钢模则可以反复浇注,大批量生产成品,但小批量订单选用钢模的成本很难承受。
三、涂装与组装
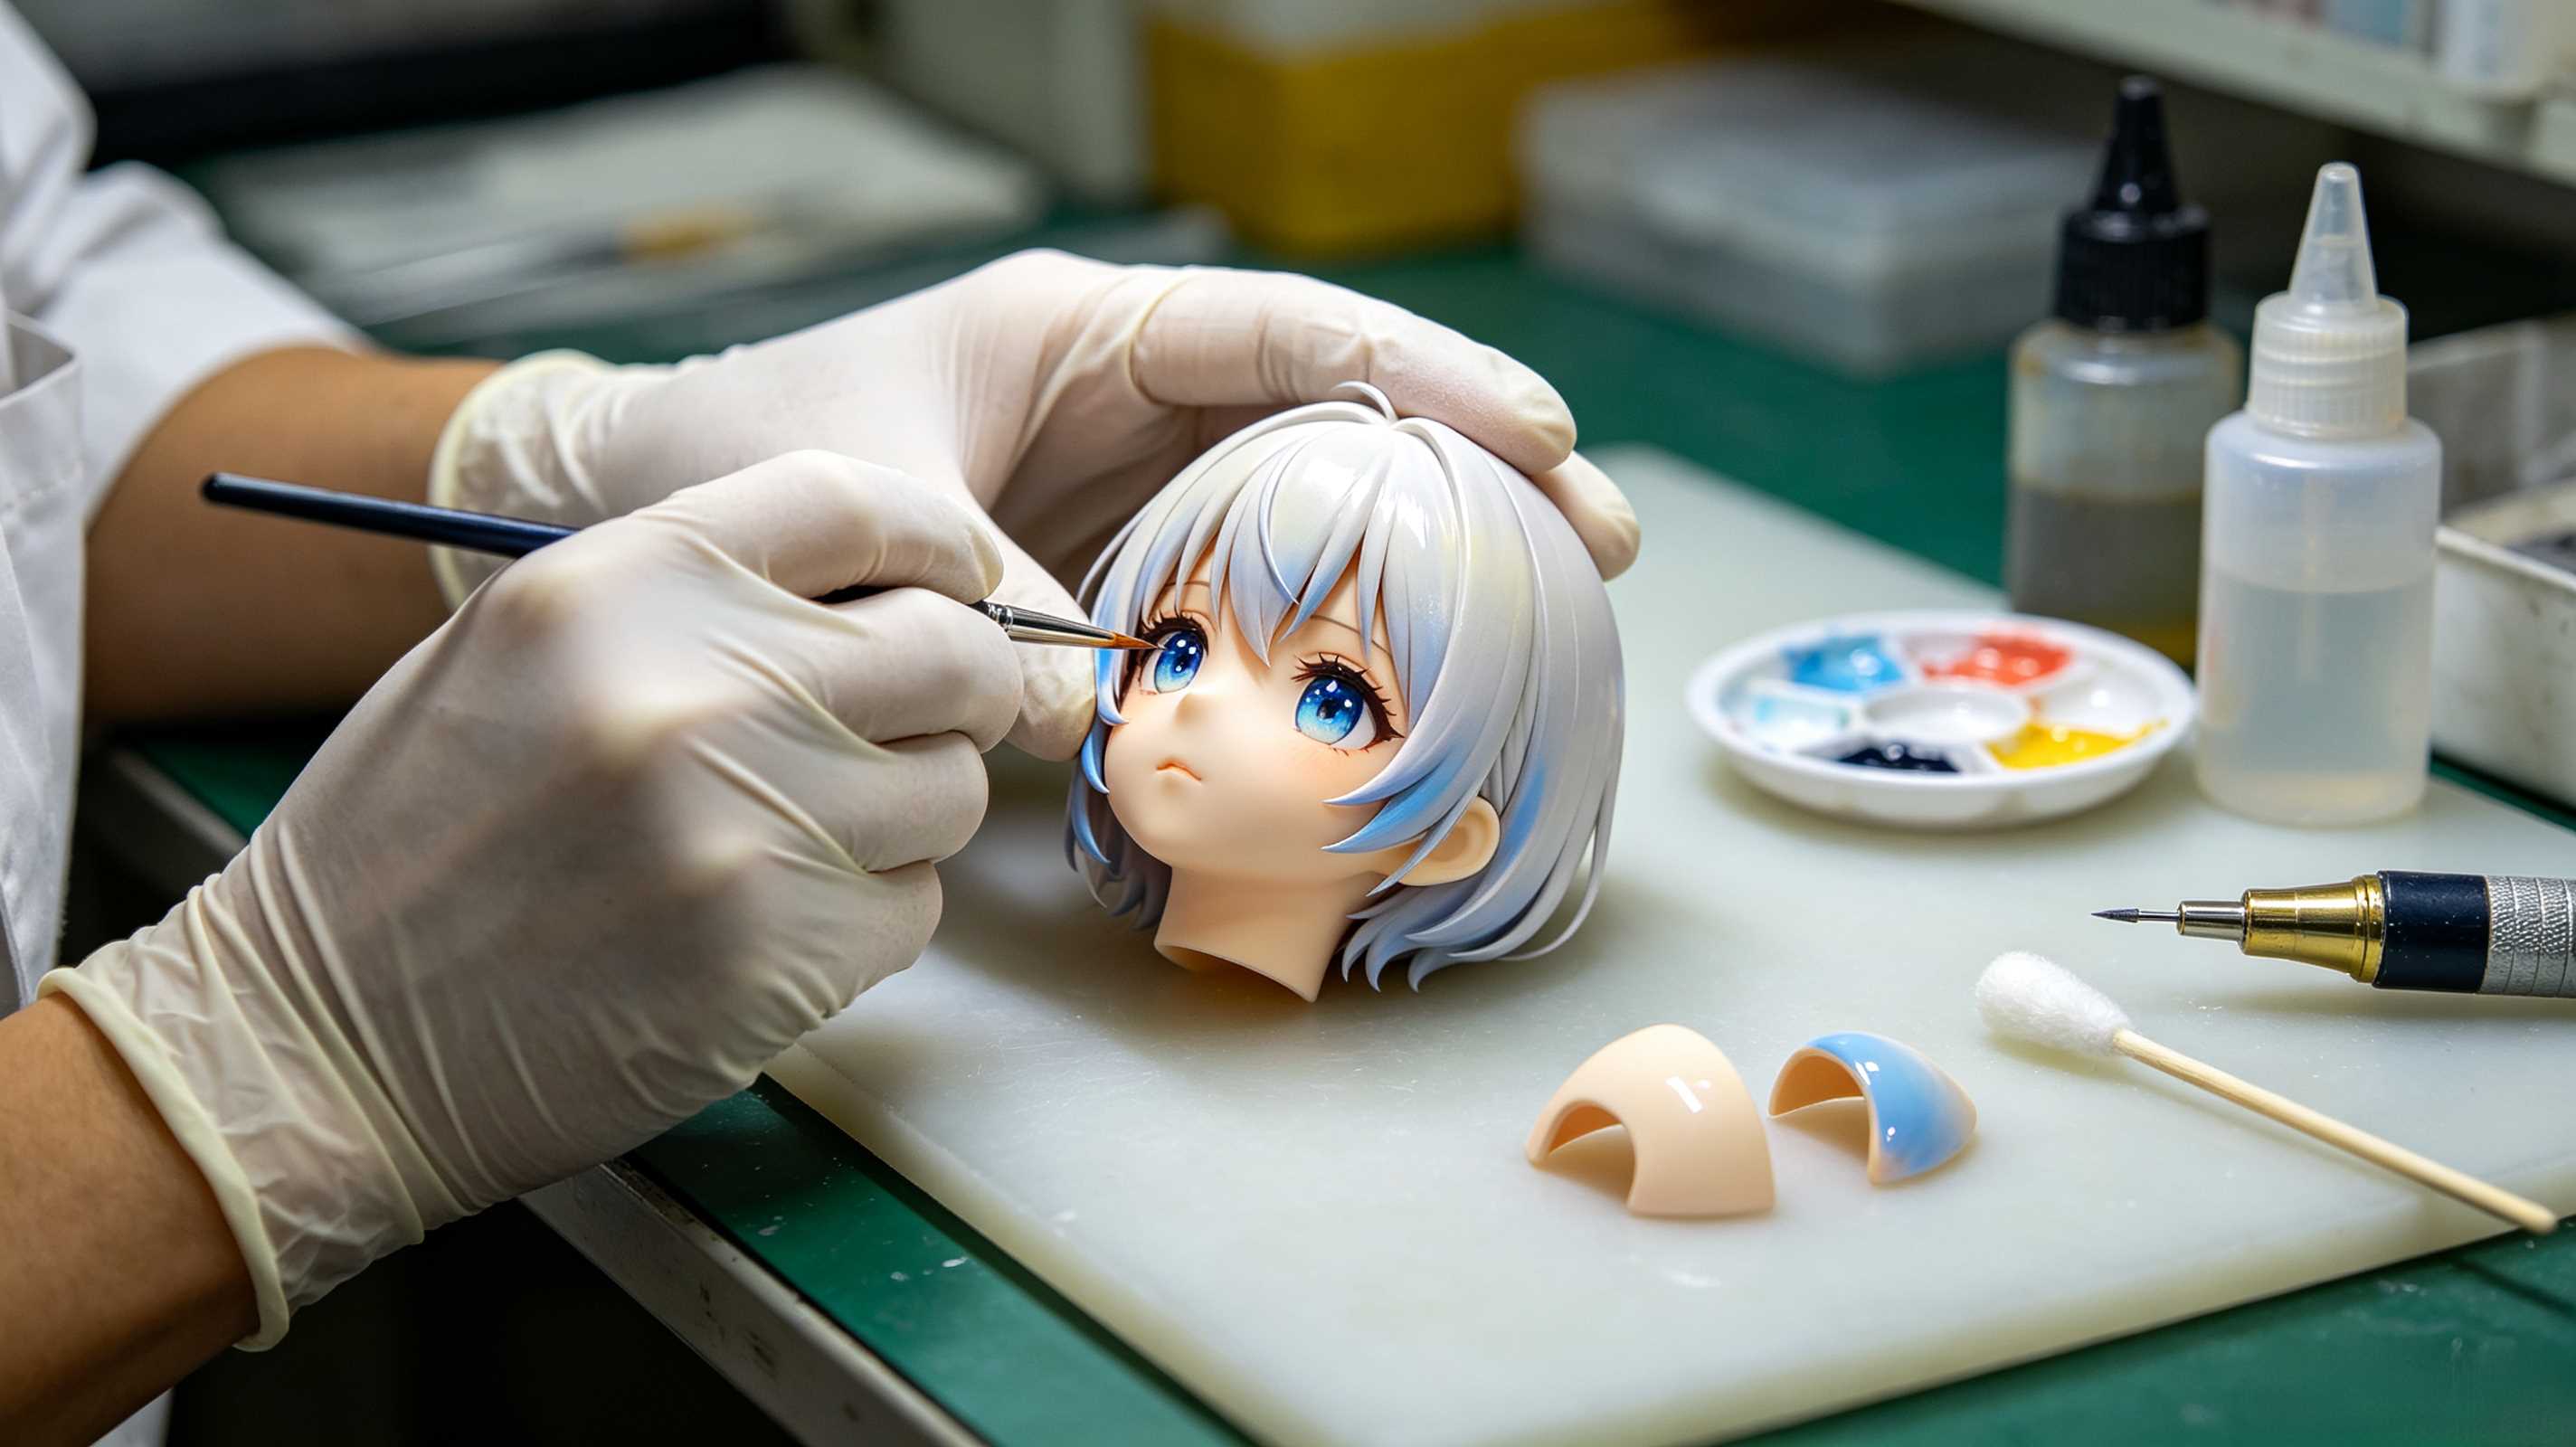
模具浇注完成后,会产出整套手办零件。所有零件都需要二次精磨,尤其是钢模产出的零件,表面常会留有合模线,需要人工打磨,保证成品表面光滑无瑕疵。打磨完成后进入涂装工序:大面积纯色区域一般采用机器喷涂,细小纹路、边缘等精细位置则由工人手工上色。
涂装完工并检验合格后,将所有零件组装起来,一件完整的手办就制作完成了。
四、包装与运输
手办包装分为内包装和外包装。内包装常用定制泡沫或者 PVC 吸塑托,用来固定、保护人偶,防止运输途中磕碰损坏。外包装多为彩盒,印有产品完整参数;盒子一般带有透明视窗,消费者不用拆盒,就能直接看到手办外观细节。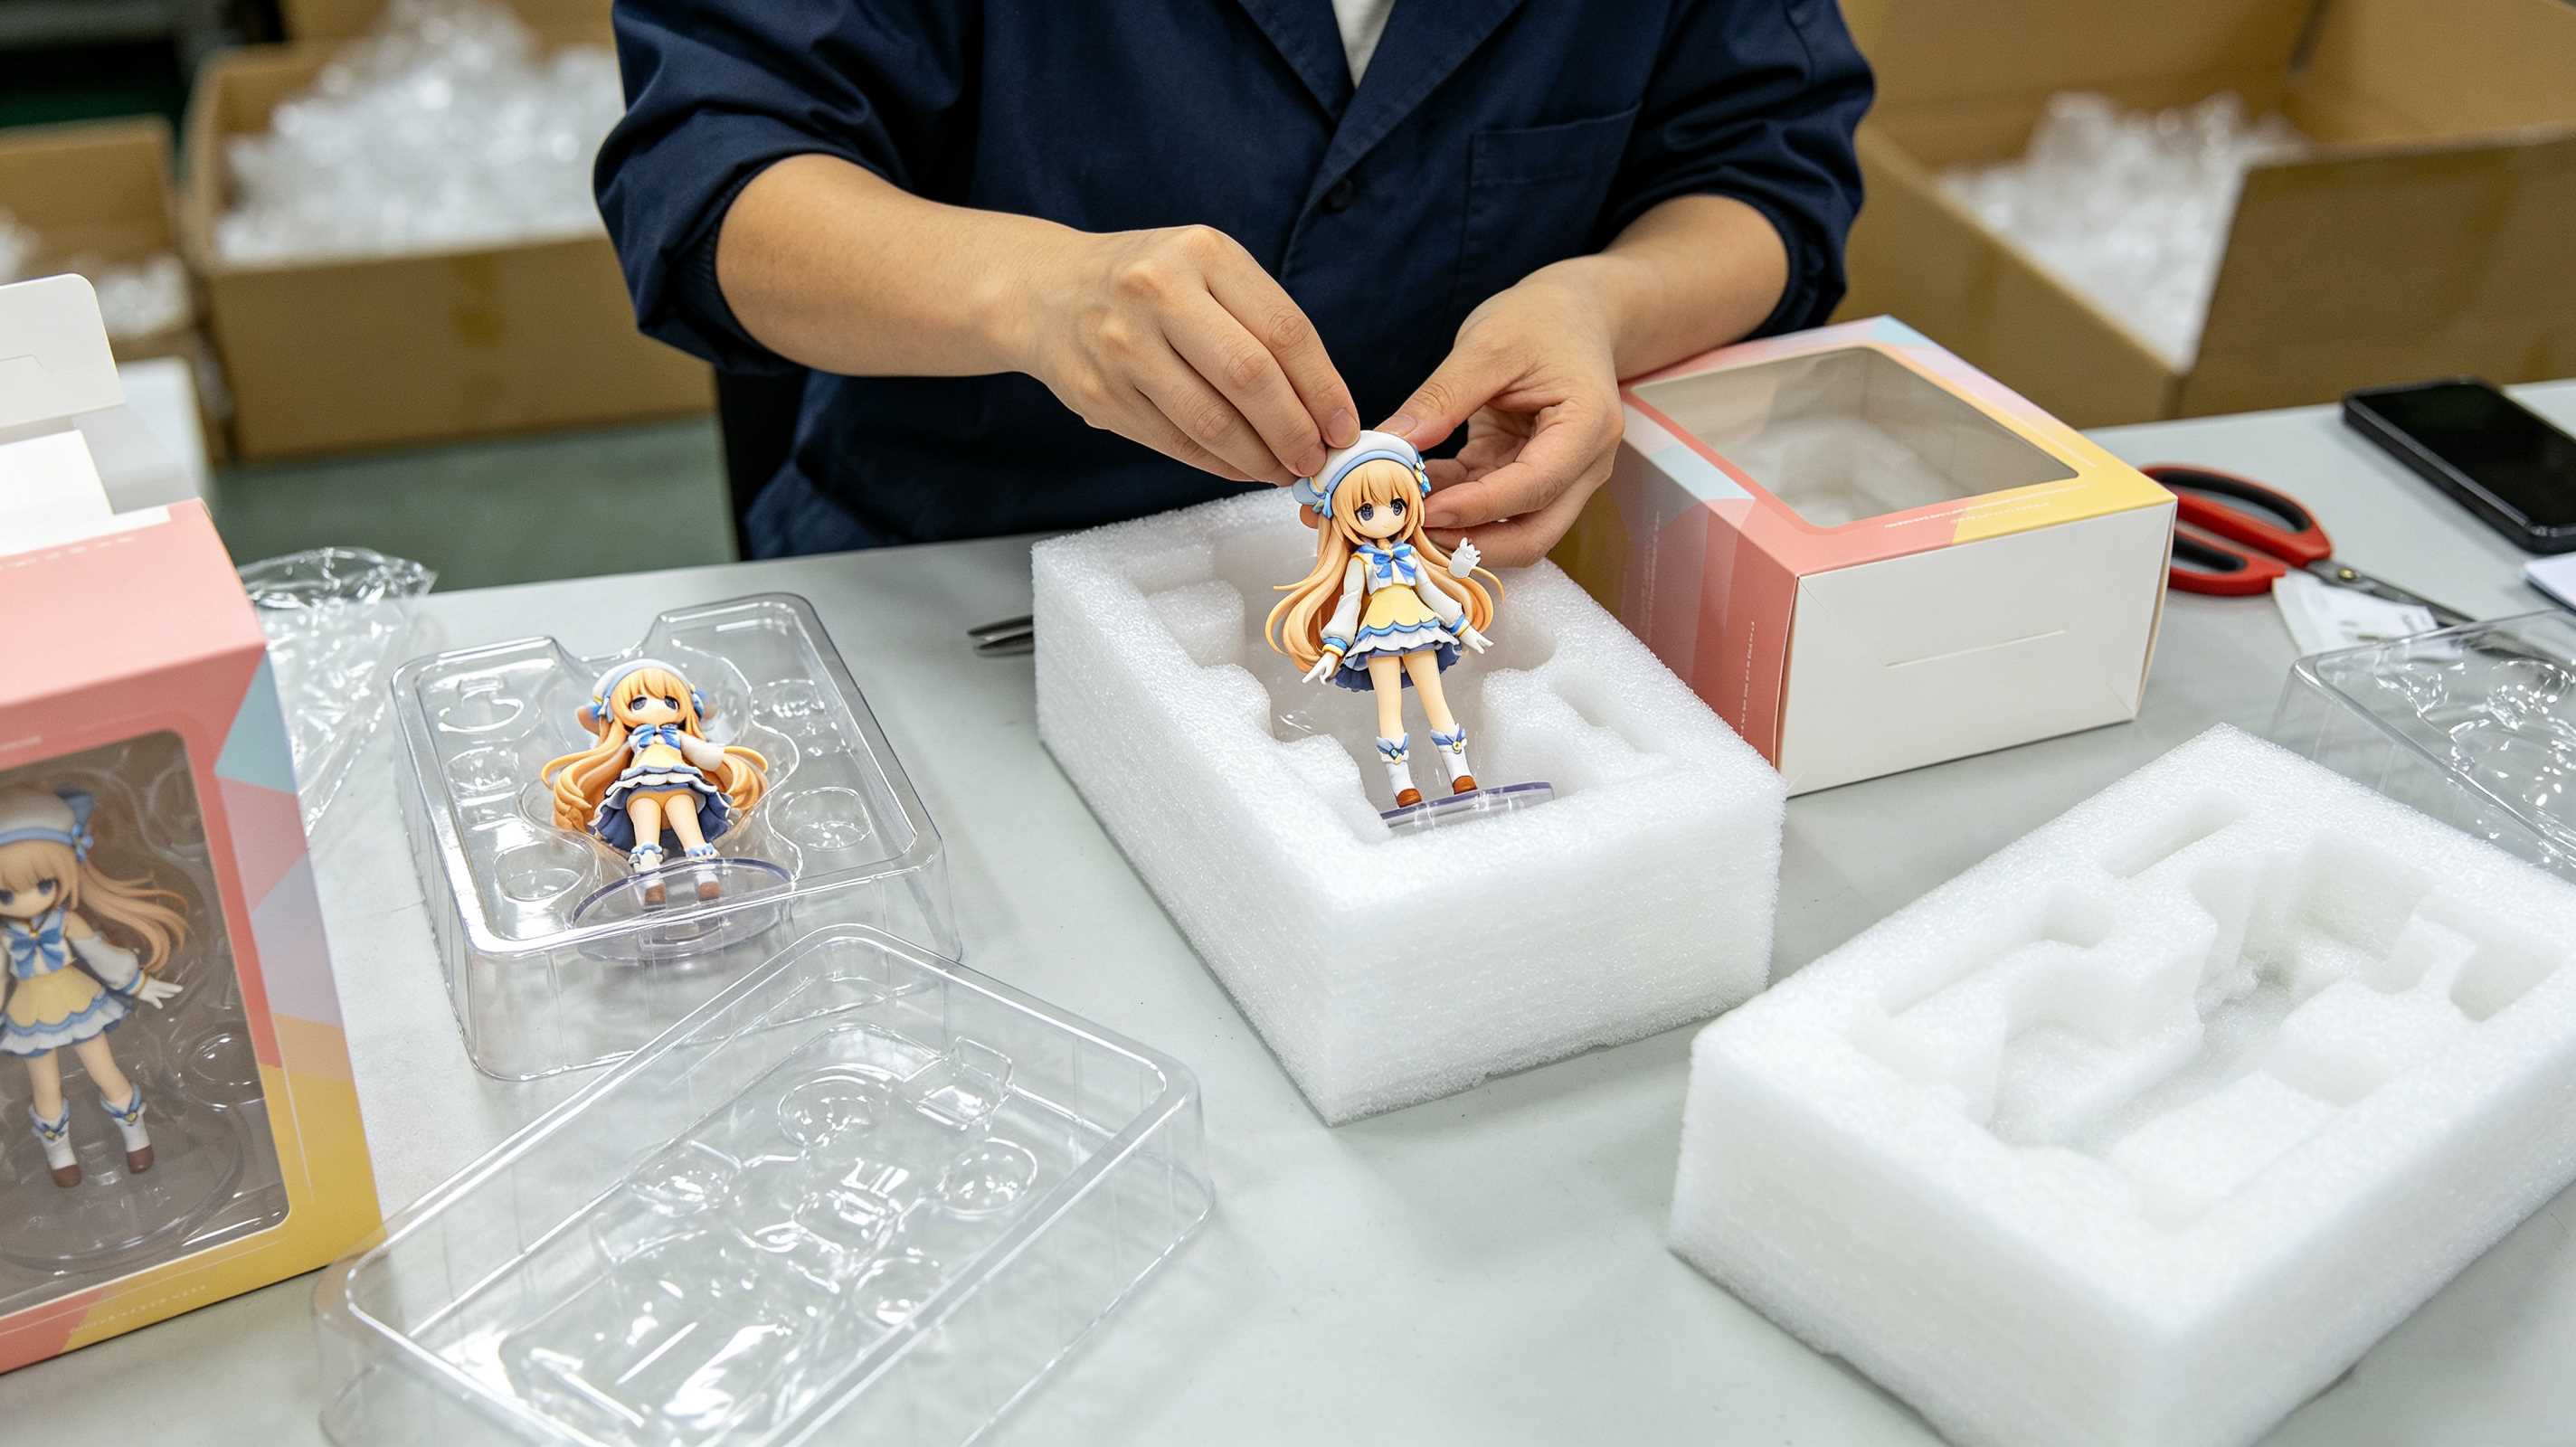
快速导航
联系我们

关注我们

